

Wanneer een filter te snel vol raakt of fijn stof doorlaat, ligt het probleem vrijwel altijd in de media. Het non-woven vel in het hart van het filter bepaalt hoeveel deeltjes er worden opgevangen, hoeveel lucht of vloeistof er kan passeren en hoe lang het element meegaat voordat het moet worden vervangen. Non-wovens domineren industriële filtermedia omdat ze kunnen worden ontworpen met een bepaalde vezeldiameter, poriegrootte, dikte en basisgewicht. Dankzij deze afstembaarheid kan een producent de filtratie-efficiëntie in evenwicht brengen met drukval voor een specifiek gebruik, van de inlaatlucht van de compressor tot proceswater in een drankenfabriek.
Waarom non-wovens een natuurlijke keuze zijn voor filtermedia
Non-wovens worden gevormd door losse vezels tot een vel te hechten met behulp van mechanische, thermische of chemische methoden. Omdat de vezels niet tot garens zijn geweven, creëren ze een kronkelig, driedimensionaal poriënnetwerk. Deeltjes worden opgevangen door zeven, traagheidsimpact, onderschepping of diffusie, en elk mechanisme kan worden bevorderd door de vezelgrootte, baandichtheid en dikte aan te passen. Dit is de reden waarom twee filtermedia gemaakt van hetzelfde polymeer totaal verschillend kunnen presteren: de structuur is ontwikkeld en niet geërfd van de grondstof.
De vezeldiameter is de meest invloedrijke variabele in de filterprestaties. Fijne vezels in het bereik van 1–3 µm vangen submicrondeeltjes efficiënt op; grovere vezels tussen 20 en 40 µm houden de drukval laag en zorgen voor dieptebelasting. Om deze reden combineren veel filterproducten bewust grove en fijne lagen in een gradiëntstructuur die eerst grote deeltjes verwijdert en de fijne laag beschermt tegen voortijdige verblinding.
Vier parameters definiëren een filterkwaliteit in praktische termen:
| Parameter | Typisch bereik | Effect op filterprestaties |
|---|---|---|
| Vezeldiameter | 1–40 µm | Kleinere vezels verhogen de vangefficiëntie |
| Porositeit | 60–90% | Een hogere porositeit verlaagt de drukval |
| Basisgewicht | 30–1000 g/m² | Een hoger gewicht vergroot het vuilopnamevermogen |
| Dikte | 0,2–10 mm | Een grotere dikte verbetert de dieptefiltratie |
Deze cijfers zijn niet onafhankelijk. Verhoog het basisgewicht en de efficiëntie gaat omhoog, maar de druk daalt. Productontwerp gaat over het vinden van de combinatie die voldoet aan de filtratienorm met de laagste energiekosten.
Belangrijkste toepassingen van niet-geweven filtermedia
Niet-geweven filtermedia bedienen vier filtratiesegmenten met een hoog volume. Ze stellen allemaal andere eisen aan de media, maar ze vertrouwen allemaal op hetzelfde vermogen om de poriënstructuur te verfijnen:
- Luchtfiltratie: HVAC-voorfilters en eindfilters, plafonds voor cleanrooms, stofopvangzakken, inlaatfilters voor gasturbines en draagbare luchtreinigers.
- Autofiltratie: luchtinlaatfilters voor motoren, cabineluchtfilters, brandstoffilters en smeeroliefilters, die plooibaarheid en thermische stabiliteit nodig hebben.
- Vloeistoffiltratie: drinkwater, industriële procesvloeistoffen, voedsel en drank, koelvloeistoffen voor metaalbewerking en chemische baden.
- Gezondheidszorg en veiligheid: chirurgische maskers, ademhalingstoestellen, anesthesiefilters en filterlagen in medische hulpmiddelen voor eenmalig gebruik.
In elk segment geldt dezelfde evenwichtsoefening: een media die compact genoeg is om aan de efficiëntiedoelstellingen te voldoen, maar open genoeg om een aanvaardbare doorstroming mogelijk te maken. Vliesvlies vermijdt het ergste van deze afweging door middel van gradiëntstructuren en composieten. Daarom blijven ze marktaandeel winnen in geplooide panelen, patroonfilters en vloeistoffilterplaten.
Hoe niet-geweven filtermedia worden geproduceerd
Zes productiemethoden bestrijken vrijwel de gehele markt voor filtermedia. Elk creëert een andere poriegeometrie en elk heeft een natuurlijk toepassingsgebied.
Kaarden en naaldponsen
Door het kaarden worden de vezels geopend en uitgelijnd tot een uniform web, en door naaldponsen wordt dat web mechanisch verstrikt. Het resulterende vilt heeft een volumineuze, open structuur met een hoge doorlaatbaarheid en een hoog vuilhoudend vermogen. Naaldviltfiltervilt is standaard in stofafzuiging, hydraulische systemen en stofzuigers. Omdat polyester-, polypropyleen-, nylon- en vlamvertragende vezels kunnen worden verwerkt, bestrijken de media een breed scala aan thermische en chemische blootstelling. EEN productielijn voor naaldponsvilt is meestal de eerste keuze wanneer mechanische sterkte en levensduur het belangrijkst zijn.
 Leverancier van productielijnen voor naaldponsvilt | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. is een Chinese leverancier en fabrikant van naaldponsviltproductielijnen. Breedte ≤8500 mm, 100–... Bekijk Product →
Luchtleggen
Een airlay-machine hangt vezels in een luchtstroom en deponeert ze willekeurig op een vormtransporteur. Het resulterende web is isotroop en verheven, zonder voorkeursvezelrichting. Deze structuur maakt luchtgelegde media effectief waar verontreinigingen in de bulk moeten worden geabsorbeerd in plaats van op het oppervlak te worden vastgehouden: olieabsorberende middelen, industriële doekjes, koelmiddelfilters en voorfilterlagen die fijnere media stroomafwaarts beschermen. Een airlay-machine voor filtermedia kan synthetische en natuurlijke vezels verwerken met lage mechanische spanning, waardoor de vezellengte behouden blijft en de media sterk blijven.
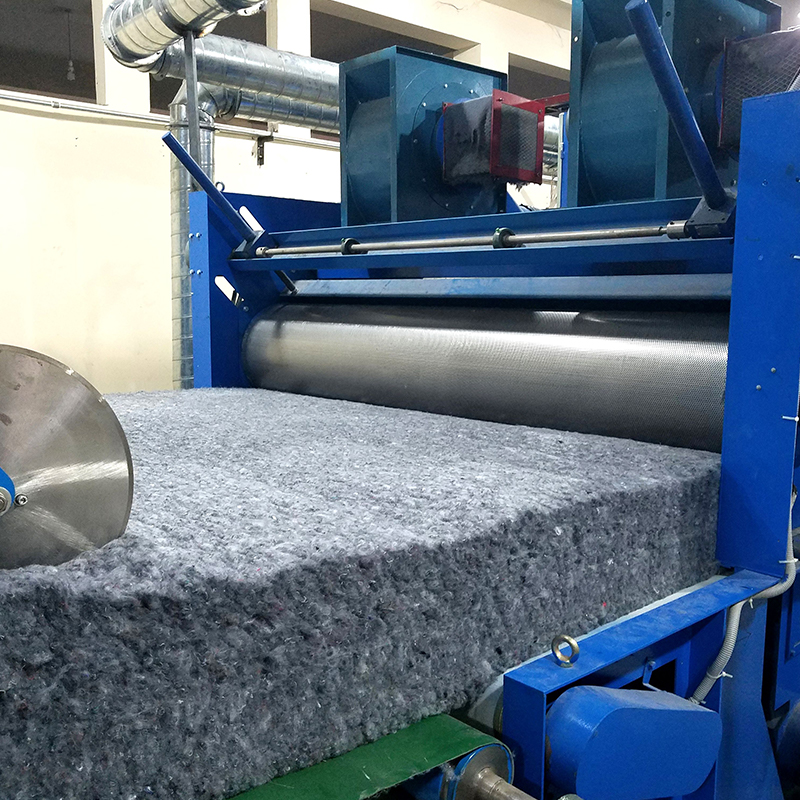 Leverancier van Airlaid viltmachines en productielijnen | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. is een Chinese airlaid viltmachine en airlaid productielijnleverancier en -fabrikant. 800kg/u, ... Bekijk Product →
Smeltgeblazen
Smeltgeblazen is the method used when maximum fine-particle efficiency is the goal. Polymer pellets are melted, extruded through fine spinnerets, and attenuated by hot air into microfibers with diameters of 1–5 µm. Meltblown media is the core of respirators, HEPA filters, and fine liquid cartridges. Because the layer is relatively fragile, it is usually combined with a spunbond carrier or a needle-punched support in actual filter construction.
Spingebonden-, wetlaid- en gelamineerde media
Spunbond-media zijn gemaakt van continue filamenten, wat maatvastheid en sterkte geeft, maar een grovere poriegrootte; het verschijnt als plooisteun, voorfilter of buitenlaag van composietmedia. Natgelegd-media worden als papier gevormd uit korte vezels die in water zijn gesuspendeerd en produceren de fijne, uniforme poriën die nodig zijn voor vloeistoffiltratie. Lamineren verbindt een fijne laag met een sterke drager, waardoor een gradiëntstructuur ontstaat die de volledige filtratieklus in één rol aankan.
| Methode | Vezeldiameter | Filtratie rol | Typische toepassing |
|---|---|---|---|
| Gekaarte naaldpunch | 10–40 µm | Dieptefiltratie | Stofopvangzakken, hydraulische filters |
| Luchtleg | 15–50 µm | Diepte-absorptie | Olie-absorbentia, voorfilters |
| Smeltgeblazen | 1–5 µm | Fijne opname | Ademhalingstoestellen, HEPA, fijne vloeistoffilters |
| Spunbond | 15–40 µm | Ondersteuning en voorfiltratie | Plooiondersteuning, buitenste lagen |
| Wetlaid | 0,5–10 µm | Zeven en fijne retentie | Fijne vloeibare filtratiemedia |
| Gelamineerd composiet | Varieert per laag | Gradiëntfiltratie | Meerlaagse filterpatronen |
Apparatuurbeslissingen die de filterkwaliteit bepalen
Filtermedia tolereren zeer weinig machine-inconsistentie. Een streep in het web wordt een kanaal voor deeltjes om het filter te omzeilen. Een variatie in het basisgewicht wordt een variatie in de gemeten efficiëntie. Daarom is de apparatuurketen net zo belangrijk als het vezelrecept.
Vezelvoorbereiding en -menging
Alles begint in de openings- en mengfase. Als het vezelmengsel de kaart in ongelijkmatige klonten bereikt, kan geen enkele volgende stap de schade herstellen. Een grote kamerblender verzamelt en homogeniseert de vezeltoevoer, wat de uniformiteit tussen de machines direct verbetert. Wat een non-woven blender met grote kamer doet is in wezen het omzetten van een reeks batches in één continue, consistente vezeltoevoer.
Voeren en kaarden
De vibrerende feeder is de laatste kwaliteitspoort vóór de kaart. Het meet vezels naar de kaartinvoer met een constante dichtheid, zodat de kaardmachine een baan kan produceren zonder dikke en dunne zones. Waarom een non-woven vibrerende feeder belangrijk is wordt duidelijk wanneer de variatie in het basisgewicht zich manifesteert als inconsistente filterbeoordelingen op de voltooide rol. De kaart zelf stelt de vezeloriëntatie en baanvlakheid in voor het hele stroomafwaartse proces, zodat de kaardmachine voor filtermedia moet draaien met een stabiele cilinder en snelheidsregeling.
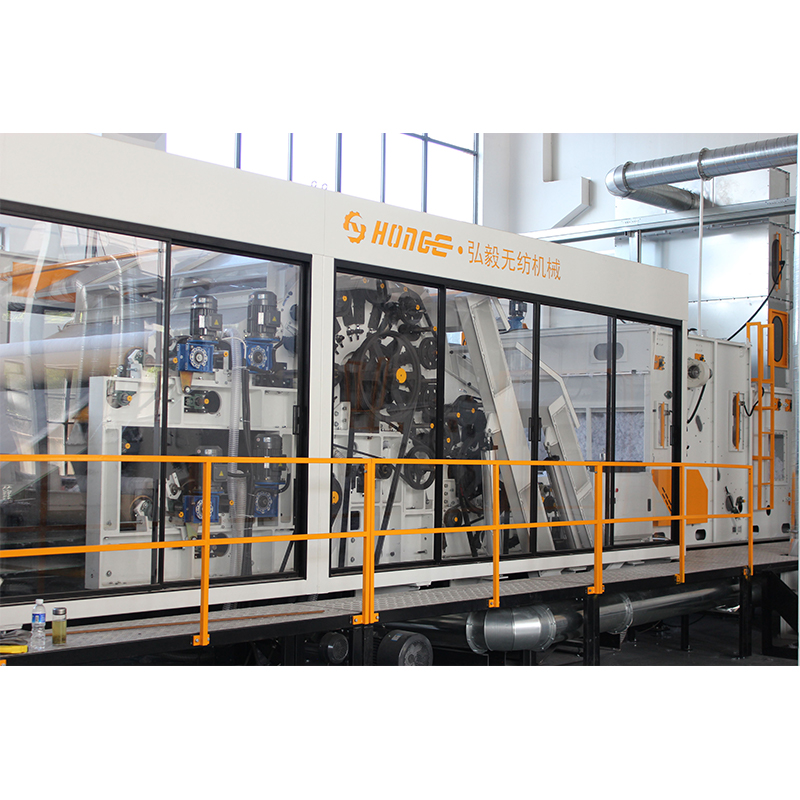 Leverancier en groothandel van niet-geweven kaardmachines | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. is een Chinese leverancier en fabrikant van niet-geweven kaardmachines. Enkele/dubbele cilinder, CE-gecertificeerd... Bekijk Product →
Verbinden, wikkelen en snijden
Door het lijmen wordt de structuur gefixeerd, maar de lijn is pas klaar als de media een schone, stabiele rol zijn geworden. Filterproducenten die stroomafwaarts media plooien, vertrouwen op nauwkeurig wikkelen en schoon snijden. Een uitgeschoven rol of een rafelige rand stopt een plooilijn net zo zeker als een slecht mediamonster dat zou doen.
Wat u moet controleren voordat u een filtermedialijn bouwt
Een lijn voor filtermedia is anders dan een lijn voor geotextiel of watten. Filterklanten vragen om testgegevens, niet alleen om rolmonsters, en verwachten reproduceerbaarheid van batch tot batch. Bekijk deze punten voordat u gaat beleggen:
- Filtratiestandaard en testdeeltjesgrootte: het efficiëntiedoel, zoals MPPS of 0,3 µm voor media van HEPA-kwaliteit, bepaalt de vezeldiameter en structuur die u moet produceren.
- Vezelassortiment en chemie: polyester en polypropyleen dekken de meeste toepassingen, maar nylon-, meta-aramide- en vlamvertragende vezels breiden uw bereikbare markt uit.
- Lijnbreedte en -snelheid moeten overeenkomen met uw stroomafwaartse plooi-, snij- of lamineerapparatuur; een snelle kaardmachine is geen voordeel als ombouwen de bottleneck is.
- Flexibiliteit bij het wijzigen van de kwaliteit: filterproducenten draaien zelden lang met één kwaliteit, dus de lijn moet snelle veranderingen in het basisgewicht, de mengverhouding en de lijnsnelheid accepteren.
De productie van niet-geweven filtermedia is een keten: openen, mengen, aanvoeren, kaarden, webvorming, hechten en opwikkelen. Elke stap erft de fouten van de vorige. Door samen te werken met een machineleverancier die de volledige keten verzorgt, wordt het integratierisico verkleind omdat de machines zijn ontworpen om als één proces te draaien. Changshu Hongyi heeft naaldviltlijnen, airlaid-lijnen en thermisch gebonden lijnen geleverd aan meer dan 20 landen, met meer dan 20 jaar ervaring op het gebied van niet-geweven machines, en dat volledige procesperspectief is beschikbaar voor filtermediaproducenten die hun volgende lijn plannen.


