

Niet-geweven conversie is waar het werk van een productielijn een klantklaar product wordt. Een grote rol naaldvilt of thermisch gebonden watten die de hoofdlijn verlaat, moet nog steeds op de breedte worden gesneden, tot een bepaalde dichtheid worden gewikkeld, in hanteerbare rolformaten worden gesneden en in veel gevallen worden gestreken of thermisch gefixeerd om het oppervlak te stabiliseren. Hoe goed die conversie wordt uitgevoerd, bepaalt hoeveel van de stof verkoopbare goederen wordt, hoe consistent die goederen zijn van rol tot rol, en hoeveel uiteindelijk als randafwerking of afgekeurd schroot terechtkomt.
Wat is non-woven conversie?
Niet-geweven conversie refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
Het onderscheid is van belang omdat bij conversie verborgen kwaliteitsproblemen zichtbaar worden. Een baan met een ongelijkmatig basisgewicht zal niet gelijkmatig worden opgerold. Een slecht gecontroleerde spanning kan een lichtgewicht stof uitrekken en de breedte ervan veranderen voordat de snijmachine een snede maakt. Zelfs vezelvoorbereiding heeft invloed: wanneer a grote kamerblendermachine mengt de vezels niet consistent, de dichtheidsvariatie wordt doorgevoerd naar het conversiestation. Daarom beschouwen ervaren fabrieksmanagers de conversieprestaties als een maatstaf voor de hele lijn, en niet alleen voor de afwerkingsapparatuur.
Het converteren is van toepassing op de meeste stoffamilies die in de industrie worden gebruikt: naaldgeperforeerd, thermisch gebonden, airlaid, spunbond en meltblown. Hygiënerollen hebben een nauwkeurige breedtecontrole nodig. Poetsdoeken hebben strakke randen en een consistente rolsterkte nodig. Geotextiel heeft toleranties nodig die een betrouwbare installatie in het veld mogelijk maken.
Het non-woven conversieproces stap voor stap
Het converteren van een non-woven rol volgt een gedefinieerde volgorde, of de lijn nu is opgebouwd rond snijden, terugspoelen of snijden van vellen:
- Ontspannen —de jumborol is gemonteerd op een afwikkelstandaard met een rem of aandrijving die de spanning constant houdt.
- Snijden —Roterende messen of afgeknipte messen snijden het web af tot de gewenste breedte.
- Terugspoelen —gespleten banen worden op individuele kernen gewikkeld met gecontroleerde spanning en knijpdruk.
- Cross-cutting of plaatsnijden —rollen worden voor specifieke toepassingen in korte blokken of vellen gesneden.
- Afwerking —strijken, thermisch fixeren of randafdichten verbetert de oppervlakteconsistentie en maatvastheid.
- Inspectie en verpakking —randen, roldichtheid en afmetingen worden gecontroleerd voordat het wordt verpakt en geëtiketteerd.
De gelijkmatigheid van de vulling die de oven of de naaldzone binnengaat, bepaalt of de voltooide rol over de breedte een uniforme dikte heeft. EEN non-woven vibrerende feeder is een van de eerste plaatsen waar gelijkmatigheid wordt ingesteld; Als de mat varieert, beschouwt het verwerkingsstation dit als spanningsschommelingen en oppervlaktedefecten.
Algemene conversiemethoden
| Methode | Typische uitvoer | Gemeenschappelijke producten |
|---|---|---|
| Rollen snijden | Afgewerkte rollen van 50 tot 2.000 mm breedte | Hygiëne rolls, wipes, industrial roll goods |
| Blad snijden | Gestapelde of gevouwen vellen | Doekjes, face masks, interlining |
| Stansen | Gevormde componenten | Cosmetische pads, medische verbandmiddelen |
| Thermische of ultrasone binding | Afgedichte randen en gelamineerde secties | Beschermhoezen, filterzakken |
Apparatuur ombouwen die presteert
Betrouwbare conversieapparatuur wordt gedefinieerd door drie mogelijkheden: nauwkeurige spanningscontrole, zuiver snijden en herhaalbaar wikkelen. Spanningscontrole voorkomt het uitrekken van lichtgewicht banen en het uitschuiven van zware vilten. De snijnauwkeurigheid bepaalt of een rol daadwerkelijk voldoet aan de aangegeven breedte. De wikkeldichtheid heeft invloed op hoe een rol zich gedraagt wanneer een klant deze met hoge snelheid afwikkelt.
In de snijfase, a HYFQ-snijmachine maakt gebruik van nauwkeurige positionering van het mes tegen een geharde rol om schone, rechte randen te produceren zonder smeltende vezels of rafelige randen. Dit is het belangrijkst voor producten als schoonmaakdoekjes en medische doekjes, waarbij een enkele losse vezel aan de rand een kwaliteitsafwijzing veroorzaakt.
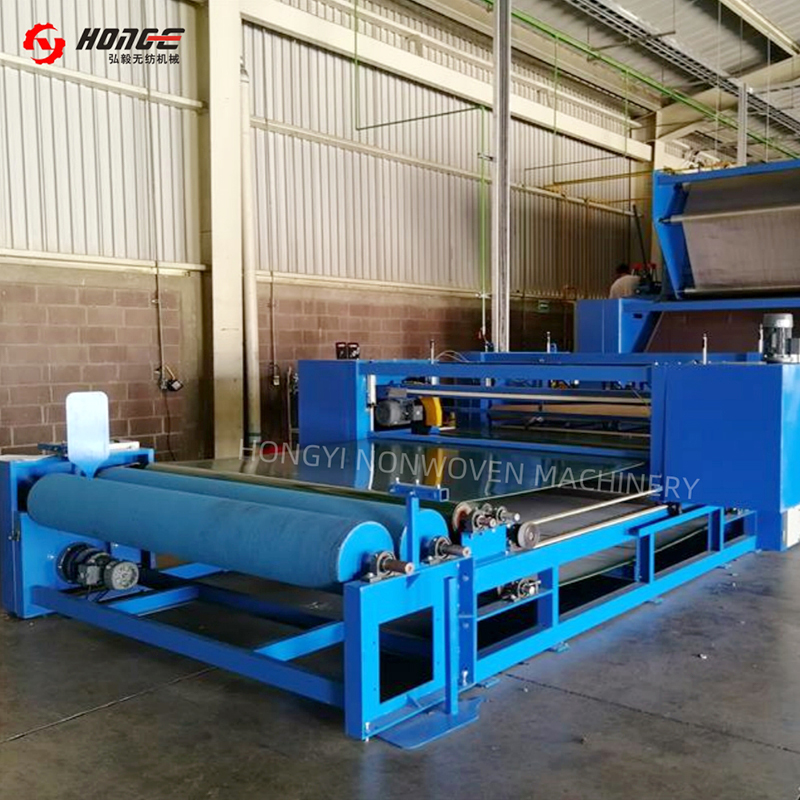 Leverancier en groothandel van niet-geweven snijmachines | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. is een Chinese leverancier en fabrikant van niet-geweven snijmachines. Geïntegreerd platform, precisie... Bekijk Product →
Rollbuilding is de andere helft van de vergelijking. EEN HYSJ-wikkelaar en -snijder beheert het spanningsprofiel over de volledige wikkelslag, zodat elke afgewerkte rol een uniforme stevigheid heeft, van de kern tot de buitenste lagen. Wanneer de ingestelde lengte is bereikt, snijdt de machine en gaat over naar een nieuwe kern zonder de lijn te stoppen, wat de verspilling bij het wisselen van rollen direct vermindert.
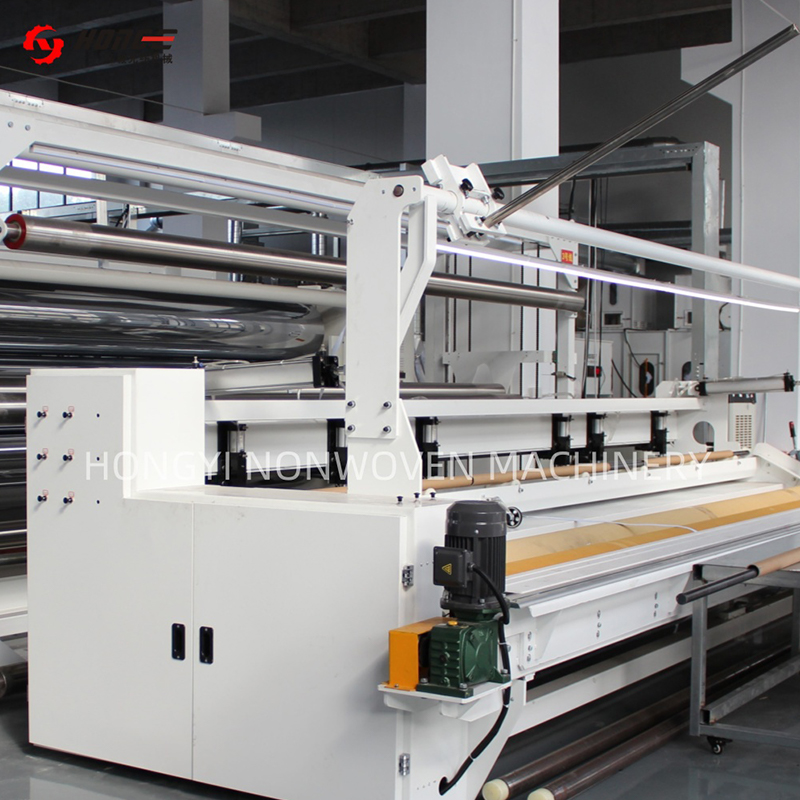 Leverancier van niet-geweven stoffen snij- en wikkelmachines | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. is een Chinese leverancier en fabrikant van niet-geweven stoffen snij- en wikkelmachines. Breedte ≤10m,... Bekijk Product →
Thermisch gebonden watten en naaldvilt hebben doorgaans baat bij een afwerkingsgang. EEN HYTG non-woven strijkmachine past gecontroleerde hitte en oppervlaktedruk toe om losse vezels glad te maken en de stof te stabiliseren, zodat het daaropvolgende snijden een schonere rand oplevert en de uiteindelijke rol vormvast blijft tijdens opslag.
 Niet-geweven stoffen strijkmachine Leverancier en fabrikant | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. is een Chinese leverancier en fabrikant van niet-geweven strijkmachines. 2–3 wals, breedte 2000–7... Bekijk Product →
Interne conversie versus uitbestede conversie
Voor een fabrikant die al non-woven rolgoederen produceert, komt de beslissing om eigen verwerking toe te voegen of uit te breiden meestal neer op controle en marges. Het verzenden van een jumborol van 3,2 meter naar een externe verwerker voegt vracht, handling en een tweede margelaag toe, en vertraagt het bereiken van de klant door de voltooide rollen.
Interne conversie verkort de doorlooptijden en maakt bestellingen op maat mogelijk die niet economisch uit te besteden zijn. Het houdt ook kwaliteitsproblemen zichtbaar: als een rol slecht slingert, ziet de lijnoperator dit in dezelfde dienst en kan hij de stroomopwaartse oorzaak corrigeren. Uitbesteding blijft verstandig voor proefprojecten, zeer lage volumes of producten waarvoor gespecialiseerde capaciteiten nodig zijn die slechts af en toe worden gebruikt.
- Controle van de doorlooptijd – vandaag de productie van vandaag omzetten in plaats van in de rij te staan bij een derde partij.
- Opbrengstbehoud —vang randafwerking en opstartafval op voor intern hergebruik waar de lijn dit toelaat.
- Aangepaste bestellingen —bestellingen met een winkelbreedte vanaf 50 mm accepteren zonder te onderhandelen over de minima van een converter.
- Kwaliteitsfeedback – het omzetten van defecten verwijst rechtstreeks naar upstream-procesparameters.
Kwaliteitscontrole en toleranties bij het converteren
De conversiekwaliteit wordt gemeten in millimeters en grammen. De breedtetolerantie voor hygiëne- en doekjesproducten bedraagt doorgaans ±1 tot ±2 mm. Industriële viltproducten hebben doorgaans een dikte van ±3 mm. De roldichtheid wordt uitgedrukt als een streefsterktebereik, gecontroleerd door het meten van het rolgewicht, de diameter en de contactdruk. De rechtheid van de randen wordt visueel geïnspecteerd; een zandloper- of belvorm duidt op een spanningsprobleem dat alleen maar erger wordt naarmate de rol groeit.
De verspilling bij het ombouwen is nooit nul, maar wel beheersbaar. Het onderstaande diagram laat zien waar dat afval doorgaans voorkomt op een goed beheerde lijn:
Automatisering vermindert het mensafhankelijke aandeel van de verspilling. Automatische rolwissel, vooraf ingestelde lengtetelling en automatische spanningsaanpassing verminderen het rolwisselverlies, dat de op een na grootste bijdrage levert. Het verschil tussen een handmatige rolwisseling van 15 minuten en een automatische rolwissel van 3 minuten zorgt voor zinvolle productieve uren tijdens een dienst.
Waar u op moet letten bij het kopen van ombouwapparatuur
De aanschaf van conversieapparatuur begint met het afstemmen van de machine op de productmix. Een lijn die voornamelijk doekjes gebruikt, heeft andere eisen dan een lijn die elke dag met naaldgestanste geotextielrollen draait.
- Snelheidscompatibiliteit —de verwerkingslijn moet gelijke tred houden met de langzaamste productielijn die deze voedt.
- Breedte bereik —controleer de minimale en maximale bruikbare breedte, niet alleen de maximale trimbreedte.
- Capaciteit roldiameter —bevestig dat de afwikkelstandaard de gewichten van de jumborollen aankan die u daadwerkelijk produceert.
- Spanningscontrole —zoek naar onafhankelijke spanningszones met snelle respons, omdat lichte en zware stoffen zich anders gedragen.
- Automatiseringsniveau —automatische kernlading, splitsing en rolwisseling verlagen direct de grootste arbeidskosten op de lijn.
- Energie en onderhoud —vergelijk de motorefficiëntie, de vervangingsintervallen van de messen en de toegang tot slijtageonderdelen.
De ervaring van leveranciers is bij conversies belangrijker dan in andere lijnsegmenten, omdat conversieproblemen meestal over de grens tussen de hoofdlijn en de afwerkingsapparatuur worden gediagnosticeerd. Changshu Hongyi Nonwoven Machinery is een voorbeeld van een leverancier met meer dan 20 jaar ervaring in non-woven machines en apparatuur, geïnstalleerd in meer dan 20 landen, waaronder Mexico, Brazilië, Turkije, Egypte, Bangladesh en Vietnam. Die breedte helpt wanneer een lijn moet worden afgestemd op verschillende grondstoffen, klimaten en vaardigheidsniveaus van operators.
Voordat u zich vastlegt, moet u de recente gegevens van de leverancier raadplegen nieuws uit de industrie en casereferenties om te bevestigen dat ze actief lijnen in uw productsector bouwen en ondersteunen, in plaats van eenmalige prototypes te verkopen.
Veelgestelde vragen over het converteren van non-wovens
Is non-woven verwerking hetzelfde als non-woven productie?
Nee. Bij de productie wordt de stof zelf geproduceerd door middel van baanvorming en binding; het omzetten van transformaties van de vervaardigde rol in op maat gemaakte, gewikkelde, gesneden of afgewerkte producten. De productie bepaalt de eigenschappen van de stof, terwijl de conversie het productformaat en de bruikbaarheid bepaalt.
Welke breedtetoleranties zijn realistisch voor gesneden non-woven rollen?
Voor hygiëne- en doekjesproducten is een breedtetolerantie van ±1 tot ±2 mm gebruikelijk. Voor zwaardere industriële viltsoorten en geotextielen is ±3 mm gebruikelijker. De tolerantie is afhankelijk van het gewicht van de stof, de kwaliteit van de randen en de stabiliteit bij het afwikkelen.
Kan één verwerkingslijn verschillende soorten non-wovens verwerken?
Ja, binnen de perken. Een snijlijn kan gewoonlijk naaldvilt-, thermisch gebonden en luchtgelegde stoffen verwerken wanneer het bladtype, de spanningsinstellingen en de wikkelparameters instelbaar zijn. Voor zeer lichte smeltgeblazen banen en zware, stijve vilten kunnen verschillende messystemen of wikkelroloppervlakken nodig zijn.
Wat zijn de grootste verborgen kosten bij het converteren?
Stilstand bij het verwisselen van rollen en afgewezen rollen bij het opstarten zijn de twee meest onderschatte kosten. Beide worden direct verminderd door automatische rolwisseling en herhaalbare spanningscontrole, waardoor deze functies zichzelf snel terugbetalen bij productielijnen met frequente productwisselingen.


