

Neps wofden tijdens het kaarden voorkomen door drie dingen samen te controleren: hoe goed de vezel wordt geopend en gemengd voordat deze de kaart bereikt, hoe gelijkmatig de toevoerapparatuur die vezels aanlevert en hoe de kaarddraad-, cilindersnelheid en rolinstellingen worden gehandhaafd. Het overslaan van een van deze drie fasen is de meest voorkomende reden dat neps steeds opnieuw verschijnen, zelfs nadat een kaardmachine is aangepast.
Wat Neps eigenlijk zijn en waarom ze ontstaan
Een nep is een kleine, verwarde vezelknoop die weigert zich in individuele filamenten te openen. Onder een weblichttafel verschijnen nopjes als kleine, dichte puntjes die de uniformiteit van het vezelweb verbreken en later zwakke punten, gaatjes of ruwe plekken in de voltooide non-woven rol veroorzaken. Neps worden niet alleen in de kaardmachine zelf gemaakt. In de meeste productielijnen, dichtbij 60 tot 70 procent van de nef-veroorzakende klitten bestaan al in de ruwe vezel voordat deze ooit de kaartcilinder bereikt, wat betekent dat de openings- en mengfase de meeste verantwoordelijkheid draagt.
Zodra de vezels de kaardzone binnenkomen, moeten de hoofdcilinder, de werkrollen en de striprollen deze klitten uit elkaar kammen. Als de draad bot is, als de vezel in een oneffen mat terechtkomt, of als de cilindersnelheid niet overeenkomt met het vezeltype, worden bestaande klitten doorgedrukt in plaats van gescheiden, en kunnen er nieuwe noppen ontstaan door vezelbreuk.
Begin stroomopwaarts: vezelopening en mengkwaliteit
Elke non-woven lijn begint met in balen verpakte vezels die samengedrukt zijn en vaak verontreinigingen of stevig opgesloten plukjes bevatten. EEN balenopener machine breekt deze samengeperste massa in werkbare bosjes, en de grootte van die bosjes heeft rechtstreeks invloed op het aantal neps dat later op de kaart verschijnt.
- Pre-openermachine fase: verkleint grote baalstukken tot middelgrote plukjes, waarbij zwaar afval en stof worden verwijderd voordat deze fijn worden geopend.
- Fijne openermachine fase: breekt bosjes af tot een kleine, consistente grootte, doorgaans minder dan 5 tot 8 gram per bosje voor synthetische stapelvezels, wat klein genoeg is om de kaarddraad netjes te laten scheiden.
- Niet-geweven blendermachine met grote kamer : mengt vezelbatches zodat de variatie in dichtheid, vocht en vezeltype over het hele perceel gelijkmatig wordt verdeeld, waardoor lokale klonten worden voorkomen die in nopjes veranderen.
Het overslaan van een goede fase van de vezelmengmachine, of het haasten van vezels door de opening met een hoge doorvoersnelheid, is een van de meest voorkomende hoofdoorzaken van chronische nopsklachten op een productielijn voor niet-geweven stoffen.
Voerapparatuur: de stap die de meeste operators onderschatten
Zelfs goed geopende vezels kunnen noppen vormen als deze ongelijkmatig worden gevoed. EEN non-woven vibrerende feeder maakt gebruik van een puntig rooster en een gelijkmatige rol om een constant vezelvolume naar de kaartmond te brengen. Als de roostersnelheid niet overeenkomt met de invoersnelheid van de kaart, stapelt de vezel zich op sommige plekken op en wordt op andere plekken dunner, en is de kans veel groter dat de opgestapelde delen in de war raken.
A niet-geweven pneumatische feeder heeft vaak de voorkeur voor lichtere of kortere vezels, omdat luchttransport de vezels los houdt tot aan het invoerpunt, in plaats van deze op een tralieband samen te drukken. Voor gerecyclede of teruggewonnen vezels is er een speciale batt-feedermachine or vezeltoevoermachine met instelbare weging helpt omdat teruggewonnen vezels de neiging hebben al een groter aandeel korte, verwarde fragmenten te bevatten die een zachtere, gelijkmatigere behandeling vereisen.
Een opener voor randafwerking is hier ook het vermelden waard: randafwerkingen en zelfkantafval dat terug in de lijn wordt gevoerd, zijn meestal compacter en geknoopt dan nieuwe vezels, dus ze moeten door hun eigen openingsfase gaan in plaats van rechtstreeks in de hoofdtoevoertrechter te vallen.
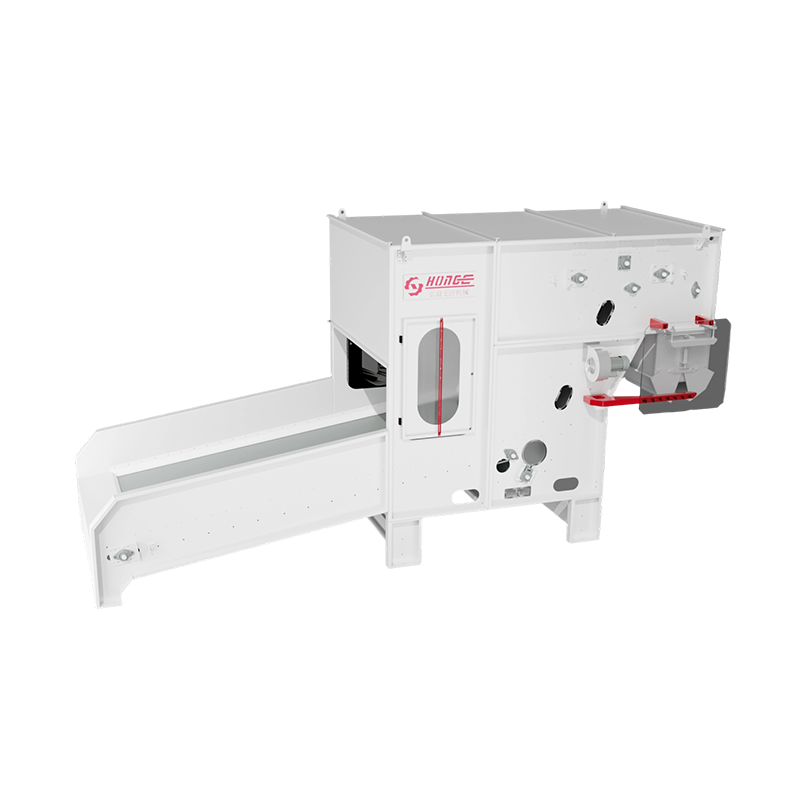
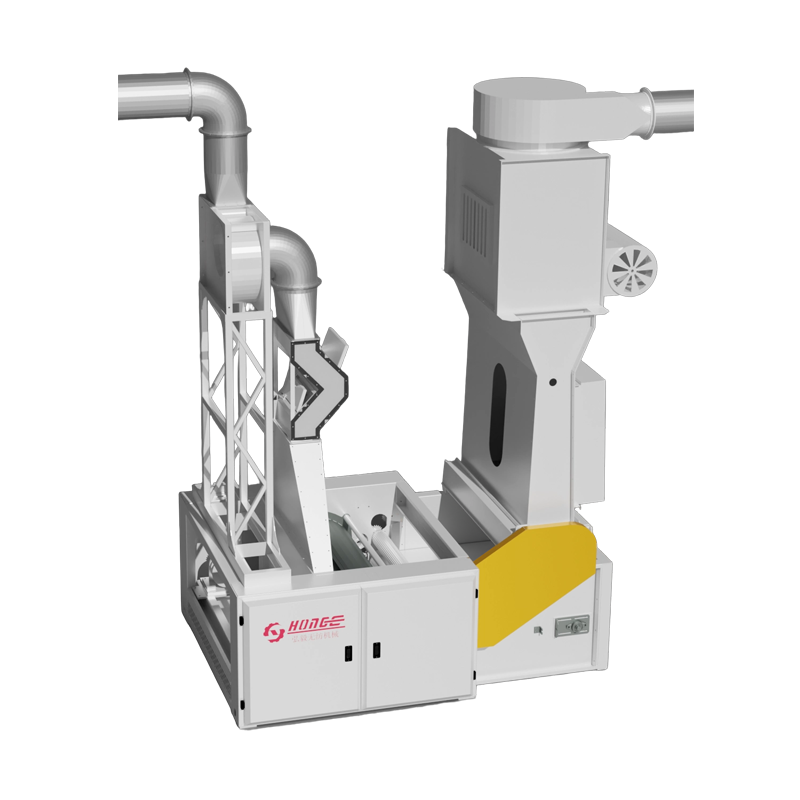
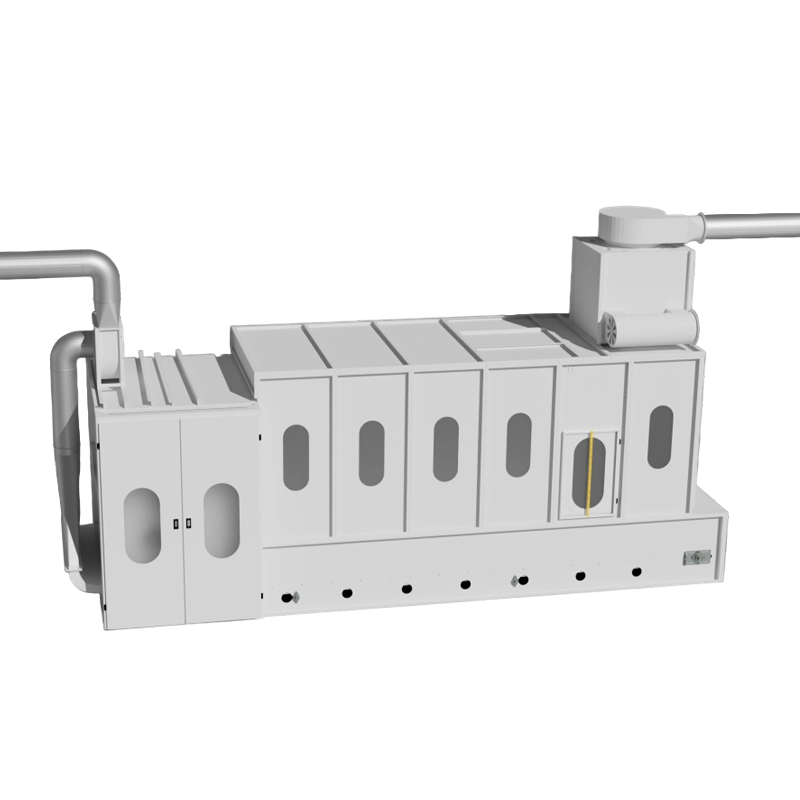
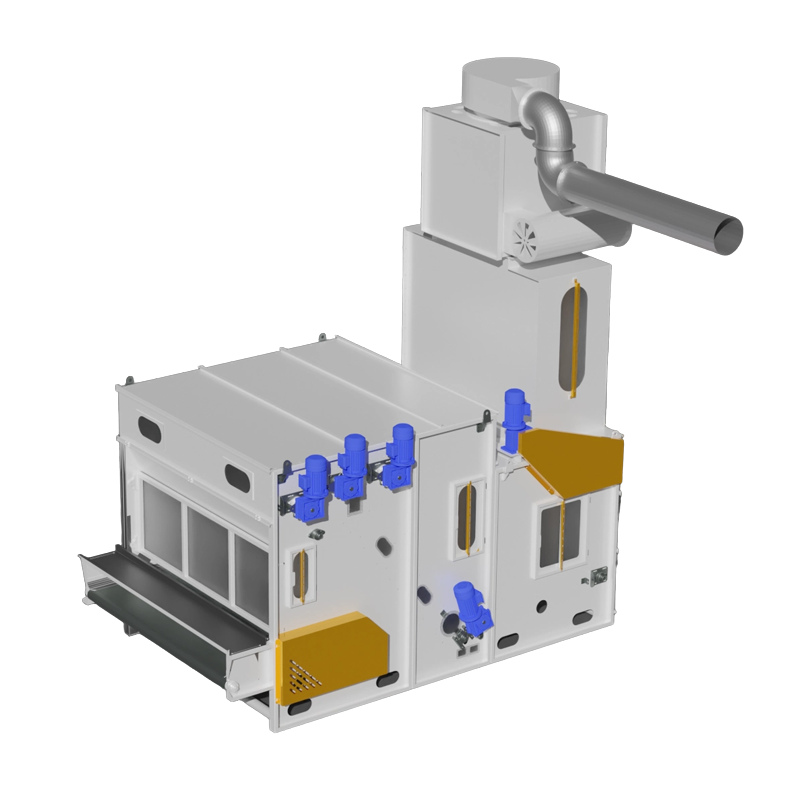
Apparatuur gebouwd voor Nep-vrije vezelvoorbereiding
Elke fase hieronder speelt een specifieke rol bij het verminderen van neps voordat de vezel ooit de kaardcilinder bereikt. Hongyi levert de volledige lijn als CE-gecertificeerde non-woven machines, of als een op maat gemaakte non-woven machine-oplossing afgestemd op uw vezeltype.

Kaardmachine-instellingen die Neps direct verminderen
Zodra de vezel een goed onderhouden oppervlak bereikt niet-geweven kaardmachine , zijn drie instellingen het belangrijkst voor nep-controle:
| Instelling | Effect op Neps | Typische aanpassing |
| Staat van de draad | Doffe of gebogen draad duwt plukjes erdoor in plaats van ze uit elkaar te kammen | Wekelijks inspecteren, elke 12 tot 24 maanden vervangen |
| Tussenruimte tussen cilinder en werkrol | Een brede opening laat verwarde plukjes passeren zonder te worden gescheiden | Smalle opening voor mengsels van fijne denier of korte vezels |
| Cilinder snelheid | Snelheid die niet overeenkomt met het vezeltype veroorzaakt breuk, waardoor nieuwe noppen ontstaan | 20 tot 40 m/min standaard, tot 80 m/min op snelle dubbele cilinderkaarten |
| Uniformiteit van het voer | Een ongelijkmatige matdikte overbelast gelokaliseerde zones van de draad | Combineer met een automatische leveller voor non-woven kaardmachine |
Een Automatische leveller voor non-woven kaardmachine is hier bijzonder effectief omdat het continu het gewicht van de binnenkomende mat meet en de snelheid van de invoerrol in realtime aanpast, waardoor het aantal grammen per vierkante meter (GSM) constant blijft, zelfs als de dichtheid van de ruwe vezels per batch varieert. Deze enkele toevoeging vermindert vaak het aantal nep-gerelateerde uitval meer dan het vervangen van een enkele draad.
Een praktische wekelijkse onderhoudsroutine
- Maak het spijkerrooster en de striprollen dagelijks schoon om vezelwikkeling te voorkomen die later loslaat als samengeklonterde plukjes.
- Controleer de kaarddraadtanden wekelijks onder vergroting; vervang secties die afvlakking of buiging vertonen in plaats van te wachten op een volledige omschakeling.
- Kalibreer de voersensoren en de automatische leveller maandelijks, zodat de GSM-metingen binnen de beoogde tolerantieband blijven.
- Smeer hogesnelheidscilinder- en rollagers elke 500 bedrijfsuren om thermische wrijving te voorkomen die de uitlijning van de rollen kan verstoren.
- Registreer het aantal nep-tellingen per dienst met behulp van een lichttafelmonster, zodat afwijkingen kunnen worden opgevangen voordat dit een klacht van klanten wordt.
Apparatuur afstemmen op vezeltype
Neps-preventie is nooit one-size-fits-all. Gerecycled polyester, katoenmengsels en fijne microvezels reageren allemaal anders op dezelfde kaarddraad en invoersnelheid.
- Gerecycleerde of teruggewonnen vezels: geven de voorkeur aan een lagere cilindersnelheid, een kleinere speling tussen de rollen en een speciaal stadium voor het openen en mengen van vezels vóór het invoeren, omdat teruggewonnen vezels al meer reeds bestaande klitten met zich meedragen.
- Fijne denier of microvezel: een snelle dubbele cilinderkaart gecombineerd met nauwkeurige Auto Leveler-controle zorgt voor een uitstekende baanuniformiteit en beperkt vezelbreuk.
- Natuurlijke vezels zoals katoen- of wolmengsels: Een zachtere invoer via een pneumatische feeder vermindert de mechanische spanning die anders losse vezels tot knopen zou samenpersen.
Apparatuur kiezen die nep-controle op de lange termijn ondersteunt
Omdat neps door elke fase, van baal tot web, worden beïnvloed, komen de meest betrouwbare resultaten meestal van een op elkaar afgestemde set machines in plaats van het mengen van apparatuur van verschillende bronnen met inconsistente snelheidsverhoudingen. Changshu Hongyi Nonwoven Machinery Co., Ltd. is een leverancier van non-woven apparatuur die het volledige aanbod aanbiedt: apparatuur voor het openen en mengen van vezels, apparatuur voor het aanvoeren en kaarden, en apparatuur voor het vormen en naaldponsen van banen, gebouwd als CE-gecertificeerde non-woven machines met een op maat gemaakte non-woven machine-oplossing voor specifieke vezelmengsels. Het werken met één enkele non-woven machinefabriek voor de openings-, meng-, toevoer- en kaardfasen vereenvoudigt ook de kalibratie, omdat de walssnelheden en roostertiming vanaf het begin kunnen worden gesynchroniseerd in plaats van na installatie te worden aangepast.
Veelgestelde vragen
Kan een kaardmachine nepjes repareren die al in de ruwe vezel voorkomen?
Gedeeltelijk. Een goed opgezette kaart kan een aantal reeds bestaande klitten openen, maar kan het correct openen en mengen van de vezels niet volledig vervangen. Vezels die al los en gelijkmatig gemengd aankomen, zullen altijd schoner zijn dan vezels die door een eentrapsopener worden gejaagd.
Hoe vaak moet de kaarddraad vervangen worden om de neps laag te houden?
Bij de meeste bedrijven bedraagt de levensduur van de draad tussen de 12 en 24 maanden, afhankelijk van of de vezel natuurlijk of schurend synthetisch materiaal is, waarbij dagelijkse schoonmaak en wekelijkse inspectie deze periode verlengen.
Is de voedingssnelheid belangrijker dan de kaardsnelheid voor neps?
Beide zijn belangrijk, maar ongelijkmatige voeding is de meest voorkomende oorzaak. Een stabiele, goed gekalibreerde non-woven vibrerende feeder of pneumatische feeder voorkomt de overbelaste zones die de meeste nopvorming op de kaart veroorzaken.


