

Een geotextiel van 200 g/m² vernaald polypropyleen ziet eruit als een dicht vilt. Het heeft geen kettinggarens en geen inslaggarens. De kracht komt van duizenden naalden met weerhaken die vezels door een voering trekken totdat ze verstrikt raken. Het korte antwoord op de vraag hoe non-woven geotextiel wordt gemaakt, is dit: stapelvezels worden geopend, gemengd, gekaard tot een web, overlappend tot een mat, mechanisch of thermisch gebonden, en opgerold tot een rol. Naaldgeponst geotextiel, het werkpaard voor scheiding, filtratie en drainage, is voornamelijk afhankelijk van mechanische binding.
Dat onderscheid is van belang in de aankoopfase. Als u een niet-geweven geotextiel specificeert op basis van massa per oppervlakte-eenheid, mist u mogelijk de variabelen die bepalen of de rol in het veld presteert: vezelmengsel, vlakheid van het web, naalddichtheid en warmte-uithardingsomstandigheden. Het productietraject verklaart waarom twee rollen met hetzelfde etiket van 200 g/m² zich anders kunnen gedragen.
Het kernantwoord: vier fasen, geen weefgetouw
De productie van niet-geweven geotextiel volgt vier grote fasen. Elke fase kan als afzonderlijke machine worden uitgevoerd of in een doorlopende lijn worden gekoppeld.
- Webvorming: vezels worden geopend, gemengd, gekaard en gekruist tot een uniforme mat.
- Webbinding: de watten zijn genaaid, door warmte gebonden of chemisch gebonden om de vezels aan elkaar te hechten.
- Afwerking: de stof kan door warmte gefixeerd, gekalanderd, gesneden of oppervlaktebehandeld zijn.
- Opwikkelen en inspectie: het afgewerkte geotextiel wordt opgewikkeld, getest en verpakt.
Naaldponsen domineert veel geotextielkwaliteiten omdat het een dikke, poreuze structuur creëert met een goede permittiviteit en lekbestendigheid. Het proces weeft niet; het verstrikt.
Fase 1: De vezelbalen openen en mengen
De meeste vernaald geotextielen beginnen met polypropyleen of polyester stapelvezels. De vezels arriveren in samengeperste balen. Een balenopener breekt de balen in plukjes. Openingsmachines scheiden vervolgens die plukjes zodat de vezels consistent kunnen worden gemengd met additieven, kleurstoffen of gerecyclede vezels. Bij het blenden wordt het recept ingesteld. Een 70/30 nieuw-naar-gerecycled mengsel moet bijvoorbeeld op gewicht worden gecontroleerd, niet op het oog, anders zal de uiteindelijke rol variëren in sterkte en poriegrootte.
Grote batchblenders zijn gebruikelijk op geotextiellijnen omdat ze kleine weegfouten dempen. Als uw mengverhouding afwijkt, kunt u dit later zien als zwakke plekken, inconsistente dikte of filtratiegaten. Het artikel over hoe een vezelmengmachine werkt legt de mechanische kant in meer detail uit.
Vocht is ook van belang. Vochtige vezels kunnen een brug vormen in de goot, terwijl te droge vezels statische elektriciteit kunnen veroorzaken en kunnen vliegen. Operators balanceren gewoonlijk de openingsintensiteit met vezelbeschadiging: te weinig opening zorgt voor klonters, te veel zorgt voor korte vezels en stof.
Fase 2: Kaarden, Cross-Lapping en Web-uniformiteit
Het geopende mengsel wordt naar een kaardmachine gevoerd. Kaarddraad opent de bosjes tot individuele vezels, lijnt ze enigszins uit in de machinerichting en vormt een dun web. Op dit punt is het web kwetsbaar. Een cross-lapper vouwt het web vervolgens heen en weer op een transportband om een dikkere mat te bouwen. Het aantal vouwen, de aanvoersnelheid en de diepgang bepalen het gewicht en de breedte van het vlies.
Dit is waar de massa per oppervlakte-eenheid echt wordt gemaakt. Als de kaartinvoer varieert, kan de cross-lapper dit niet corrigeren. Als de spanning van de gekruiste riem ongelijkmatig is, kan het vlies aan één kant zwaarder zijn. Een doel van 200 g/m² met een tolerantie van ±5% maakt een zwaai van 10 g/m² over de rol mogelijk; voor strakkere projecten kan ±2% tot ±3% nodig zijn. Dat verschil is vaak zichtbaar in de filtratieprestaties en naadsterkte.
Illustratieve toepassingsbereiken. De uiteindelijke specificatie is afhankelijk van het vezeltype, de naalddichtheid en het projectontwerp.
Fase 3: Naaldponsen: hoe de stof zijn kracht krijgt
De batt gaat een naaldponsmachine binnen. Duizenden naalden met weerhaken zijn op naaldborden gemonteerd. Terwijl de planken op en neer bewegen, dringen de naalden door de mat en dragen de weerhaken plukjes vezels van het bovenoppervlak naar de bodem, en omgekeerd. Het resultaat is een driedimensionale vezelverstrengeling in plaats van een geweven structuur. Dit is de stap die niet-geweven geotextiel zijn treksterkte, lekweerstand en maatvastheid geeft.
De belangrijkste instellingen zijn onder meer de naalddikte, weerhaakvorm, penetratiediepte, naalddichtheid en slagen per minuut. Een veel voorkomende aanpassing is de naalddichtheid: te weinig ponsen laten een losse, pluizige stof achter met een lage sterkte; te veel stoten kunnen de vezels beschadigen, gaten veroorzaken en de rek verminderen. Voor een bepaalde geotextielkwaliteit worden het naaldpatroon en de lijnsnelheid gewoonlijk bepaald op basis van een monster dat trek-, lek- en permeabiliteitstests heeft doorstaan.
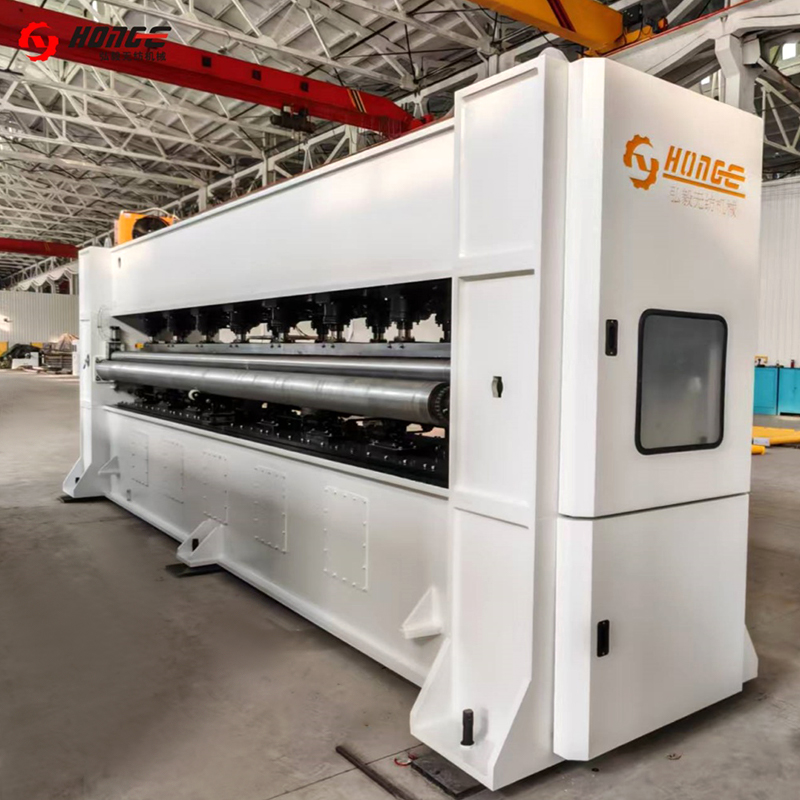 HYZC-naaldponsmachine Deze non-woven machine wordt gebruikt voor het verstevigen en oppervlakteafwerken van non-wovens. Wij kunnen een compleet assortiment naaldweefgetouwen produceren om aan de eisen te voldoen... Bekijk Product →
Naaldponsen heeft ook invloed op de poriegrootte. Hoe meer de vezels verstrengeld zijn, hoe kleiner de schijnbare openingsgrootte neigt te worden, hoewel de vezelfijnheid en het gewicht van de vulling nog steeds domineren. Daarom kunnen twee naaldgeotextielen met hetzelfde polymeer een verschillend filtratiegedrag hebben.
Fase 4: Afwerking, warmte-instelling en wikkelen
Na het naaien kan de stof door een warmtehardende oven of kalander gaan. Warmtefixatie kan de afmetingen stabiliseren, krimp verminderen en de gladheid van het oppervlak wijzigen. Voor geotextielen die in blootgestelde toepassingen worden gebruikt, worden UV-stabilisatoren meestal toegevoegd tijdens de vezel- of mengfase in plaats van er later op te spuiten. Daarna volgt het snijden en afsnijden van de randen, waarna de stof met gecontroleerde spanning op rollen wordt gewikkeld.
Opwinden lijkt eenvoudig, maar brengt zijn eigen kwaliteitsrisico's met zich mee. Als de spanning te laag is, kan de rol tijdens transport uitschuiven. Als de spanning te hoog is, kan de stof uitrekken en de gespecificeerde rek verliezen. Roldiameter, kerngrootte en lasmethode moeten vóór verzending worden overeengekomen, vooral voor projecten waarbij continue installatie vereist is.
Kwaliteitsvariabelen die het voltooide geotextiel veranderen
De onderstaande tabel koppelt elke productiefase aan de variabele die meestal bepaalt of de voltooide rol aan de specificaties voldoet.
| Stadium | Hoofdbediening | Typisch doelwit | Risico als het genegeerd wordt |
|---|---|---|---|
| Vezel openen en mengen | Mengverhouding, openingsgraad, vochtgehalte | ±1% tot ±2% per gewicht voor kritische mengsels | Variabele sterkte, kleur en poriegrootte |
| Kaarden | Gelijkmatigheid van het web, vezeloriëntatie | ±3% tot ±5% massavariatie | Dunne plekken en filtratiegaten |
| Kruislings overlappen | Battgewicht, breedte, aantal vouwen | ±2% tot ±3% massa per oppervlakte-eenheid | Zware randen en ongelijke rollen |
| Naald ponsen | Naalddichtheid, diepte, naaldtype | Toepassingsspecifiek; bevestig door monster | Lage treksterkte of vezelbeschadiging |
| Warmteinstelling en opwinden | Temperatuur, spanning, roldiameter | ±2°C en ±2% spanning waar gespecificeerd | Krimp-, rek- of telescopische rollen |
Hoe het proces zich opschaalt van monster tot productielijn
Een laboratoriummonster kan worden gemaakt op een kleine kaart en een naaldponseenheid, maar de productie vereist over de hele lijn aangepaste snelheden en spanningen. De stadia van openen, mengen, kaarden, kruislings overlappen en naaldponsen moeten zo worden gedimensioneerd dat de kaart de kruislapper kan voeden zonder deze uit te hongeren en dat het naaldweefgetouw met de vereiste dichtheid kan draaien zonder de vezels te overbelasten.
Dit is waar de selectie van apparatuur een procesvraag wordt, en niet alleen een machinevraag. Een filtratie-geotextiel van 200 g/m² heeft mogelijk een strakkere baanvlakheid nodig dan een versterkingsvilt van 500 g/m². Een lijn die beide kwaliteiten bestrijkt, heeft instelbare diepgangsverhoudingen, naaldbordpatronen en wikkelspanning nodig. Changshu Hongyi Nonwoven Machinery levert al meer dan 20 jaar non-woven productieapparatuur, waaronder openings- en mengmachines, kaardmachines, cross-lappers, naaldponsmachines en complete naaldvilt- en geotextiellijnen. Je kunt het breder bekijken niet-geweven productieapparatuur bereik als u afzonderlijke machines vergelijkt met een volledige lijn.
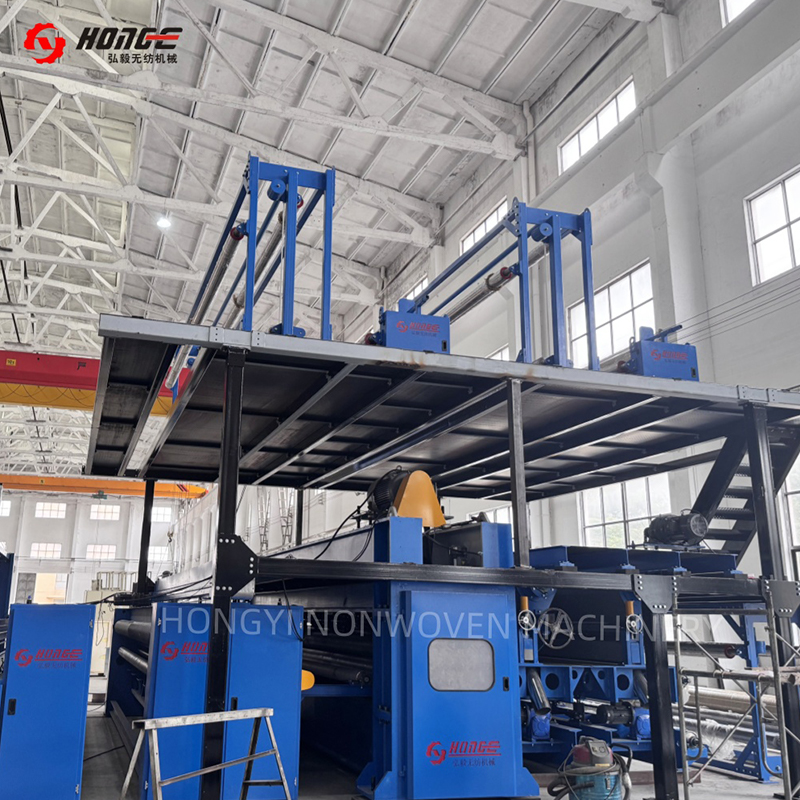 HYL-productielijn voor naaldponsvilt Deze productielijn voor naaldponsvilt wordt gebruikt voor de productie van duurzame en veelzijdige non-woven stoffen voor toepassingen in de automobielsector, filtratie, geotextiel, isolatie... Bekijk Product →
Veelgestelde vragen: hoe niet-geweven geotextiel wordt gemaakt
Is non-woven geotextiel gemaakt van gerecycled plastic?
Ja. Gerecycled polypropyleen en polyester kunnen worden gebruikt, maar de invoer moet gesorteerd en consistent zijn. Variatie in de smeltstroom of vezellengte kan het naaldgedrag en de uiteindelijke sterkte veranderen.
Wat is het verschil tussen naaldgestanst en hittegebonden geotextiel?
Naaldgeponst geotextiel wordt door mechanische verstrengeling met elkaar verbonden, waardoor het meestal dikker en poreuzer is. Door warmte gebonden geotextiel maakt gebruik van thermische fusie, waardoor een dunnere, sterkere stof met verschillende filtratie-eigenschappen kan worden geproduceerd.
Hoeveel naalden gebruikt een naaldponsmachine?
Een naaldbord kan duizenden naalden bevatten. Het belangrijke getal is niet alleen het totale aantal, maar ook de naalddichtheid per oppervlakte-eenheid, penetratiediepte en slagen per minuut.
Kan dezelfde lijn verschillende geotextielgewichten maken?
Ja. Operators kunnen de vezelaanvoersnelheid, het aantal cross-lapper-vouwen, de naalddichtheid en de lijnsnelheid wijzigen. Elke verandering moet worden gevalideerd met massa per oppervlakte-eenheid, trek-, lek- en permeabiliteitstests.
Hoe niet-geweven geotextiel wordt gemaakt, komt neer op één principe: een uniform vezelweb vormen en dit vervolgens verstrengelen tot een stabiel weefsel. Vezelselectie bepaalt de chemische en UV-basislijn. Kaarden en kruislings lappen bepalen het gewicht en de gelijkmatigheid. Naaldponsen bepaalt de sterkte en poriënstructuur. Afwerking en wikkeling beschermen deze eigenschappen tijdens de installatie. Als u een geotextiellijn specificeert, vergelijk dan het procesvenster in elke fase, niet alleen het typeplaatje van de machine.


