

Een met naalden gestanste geotextiellijn in een middelgrote fabriek begon na een routinematige onderhoudsstop rollen met lichte en donkere strepen te produceren. Het recept bleef ongewijzigd, de kaartinstellingen bleven onaangeroerd en het naaldweefgetouw vertoonde geen fouten. De fabrieksmanager vermoedde eerst dat de kaart bestond, maar de echte fout lag 20 meter stroomopwaarts: de mengkamer werd sneller geleegd dan de laagcyclus, waardoor het web werd gevoed door verse, slecht gemiddelde vezels. Er waren een volledige ploegendienst en drie gedegradeerde rollen voor nodig om de normale productie te herstellen.
Het vermengen van vezels is op de afgewerkte stof niet als één enkel defect zichtbaar. Het komt tot uiting in vage strepen, grenstrekproeven, kleurverschillen en een onvoorspelbaar verbruik van dure verbindingsvezels. De oplossing begint met inzicht in hoe het mengen werkt, hoe je het kunt meten en welke apparatuurkeuzes het daadwerkelijk verbeteren. Dat is precies wat deze gids behandelt, met praktische controles die u op uw eigen lijn kunt gebruiken.
Waarom het mengen van vezels de kwaliteit van non-wovens bepaalt
De uniformiteit van het vezelmengsel dat de kaart binnenkomt, is de sterkste voorspeller van de uniformiteit van het weefsel dat de wikkelaar verlaat. Alles wat later gebeurt, kaarden, leppen, naalden of thermisch verbinden, kan alleen maar de vezels die het ontvangt herschikken; geen van deze stappen kan een verkeerde verhouding corrigeren.
Drie gevolgen van een slechte menging zijn direct zichtbaar in de uiteindelijke stof:
- Kleurconsistentie. In gekleurde non-wovens vormen pigmentdragende vezels vaak slechts 2 tot 5 procent van het mengsel. Een verschuiving van één procentpunt is voldoende om een zichtbaar kleurverschil tussen de rollen te creëren, vooral in lichte en pastelkleuren.
- Verbindingskwaliteit. Bij thermisch gebonden watten moeten de laagsmeltende polyestervezels elk deel van het web in dezelfde verhouding bereiken. Lokale overdosering zorgt voor harde, glanzende plekken; plaatselijke onderdosering laat gebieden achter die tijdens de warmtebehandeling instorten.
- Mechanische uniformiteit. Treksterkte, rek en oppervlaktedichtheid volgen allemaal de mengverhouding. Wanneer de mix-CV afdrijft, worden de testresultaten moeilijk te verdedigen tegenover de klant.
Dit is de reden waarom ervaren lijnmanagers de variaties in de mengverhouding aan het begin van de lijn in de gaten houden, en niet alleen de stof bij de spoel. Een eenvoudige manier om het effect van elke procesfase te visualiseren is door de afwijking van de mengverhouding ten opzichte van de doelstelling te volgen; De onderstaande grafiek toont een illustratief voorbeeld gebaseerd op de typische molenpraktijk.
Figuur 1. Hoe de afwijking van de mengverhouding kleiner wordt (illustratief voorbeeld; lager is nauwkeuriger)
Mixen en blenden: twee termen, één doel
In textielterminologie betekent mengen meestal het combineren van vezels van hetzelfde type maar van verschillende kwaliteiten, bijvoorbeeld twee polyesterstapels van verschillende denier, of twee productiepartijen van dezelfde grondstof. Blenden betekent het combineren van verschillende vezelsoorten, zoals polyester met viscose, of polypropyleen met laagsmeltende vezel. In een non-woven fabriek doet de lijn beide, vaak in dezelfde apparatuurtrein.
Het onderscheid is niet academisch. Het heeft invloed op de manier waarop u de baalafleg inricht, welke doseerapparatuur u nodig heeft en welk niveau van herhaalbaarheid u van de machineleverancier vraagt. Als uw product bijvoorbeeld moet voldoen aan een strikt vezelgehalte met een laag smeltpunt, zal de eis voor mengnauwkeurigheid veel strenger zijn dan wanneer u slechts twee kwaliteiten van hetzelfde polymeer hoeft te middelen.
Als de machinerie achter deze stap nieuw voor je is, is dit overzicht van hoe een vezelmengmachine werkt legt de volgorde van de apparatuur in duidelijke taal uit.
Hoe vezelmenging werkt in een typische non-woven lijn
Het mengen van de vezels begint bij de baal en eindigt bij de invoer van de kaarten. Het gaat om vijf fasen, die elk een meetbaar effect hebben op de uiteindelijke uniformiteit. De onderstaande volgorde is typisch voor stapelvezellijnen die naaldvilt, thermisch gebonden watten of airlaid-producten produceren.
| Stadium | Wat gebeurt er in deze fase | Belangrijkste effect op de mengkwaliteit |
|---|---|---|
| Baal openen | Gecomprimeerde balen worden in losse plukjes gebroken zonder overmatige vezelbeschadiging. | Een consistente plukgrootte voorkomt dat grote klonten de volgende fasen binnendringen. |
| Pre-fijne opening | De plukjes worden verder verkleind en zware onzuiverheden kunnen worden afgescheiden. | Kleinere plukjes zorgen voor een nauwkeurigere dosering en sneller mengen. |
| Wegen and metering | Elke component wordt met een gecontroleerde snelheid aangevoerd door een weegband of weegpan. | De nauwkeurigheid van de mengverhouding hangt vrijwel volledig af van deze fase. |
| Mengkamer | Gelaagde vezels worden verticaal opgeslagen en teruggetrokken om de kortetermijnvariaties uit te middelen. | Middelingstijd verzacht fluctuaties vanaf de openingszin. |
| Transporteren en voeren | Geopende en gemengde vezels worden met een stabiele dichtheid naar de kaart- of webvormer getransporteerd. | Stabiele invoerdichtheid beschermt de kaart tegen pieken en verhongering. |
In de fase van fijne opening bepaalt de mate van opening direct de limiet van wat de blender kan bereiken. EEN HYKS pre-fijnopener heeft de voorkeur als alleen de baalopener plukjes achterlaat die nog enkele grammen wegen; op moderne lijnen is het verkleinen van de plukgrootte op dit punt een van de goedkoopste kwaliteitsupgrades die u kunt maken.
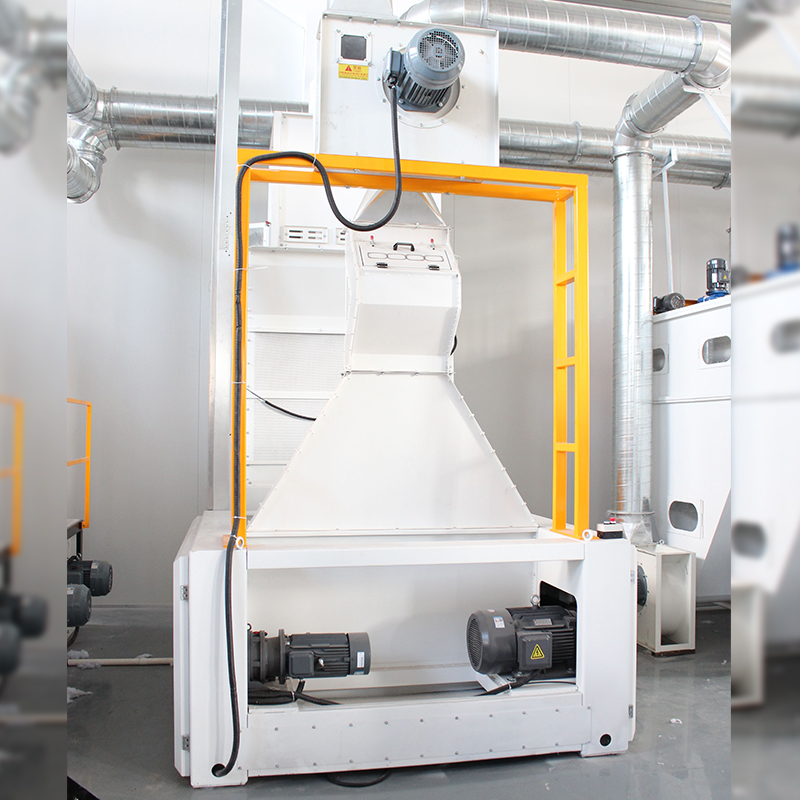 Leverancier en groothandel van pre- en fijne openermachines | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. is een Chinese leverancier en fabrikant van pre-opener en fijne openermachines. Modulair, CE-gecertificeerd, ... Bekijk Product →
De blender zelf kan verschillende vormen aannemen. In naaldgestanst en thermisch gebonden lijnen, a grote kamerblender slaat de vezel op in verticale lagen en trekt deze van de bodem terug via een puntig rooster of trommel. Door de verticale snede worden de variaties uitgemiddeld die zich hebben voorgedaan tijdens de minuten die nodig waren om de kamer te vullen. Dit is de meest betrouwbare manier om het mengsel te stabiliseren als het recept één dominante component bevat.
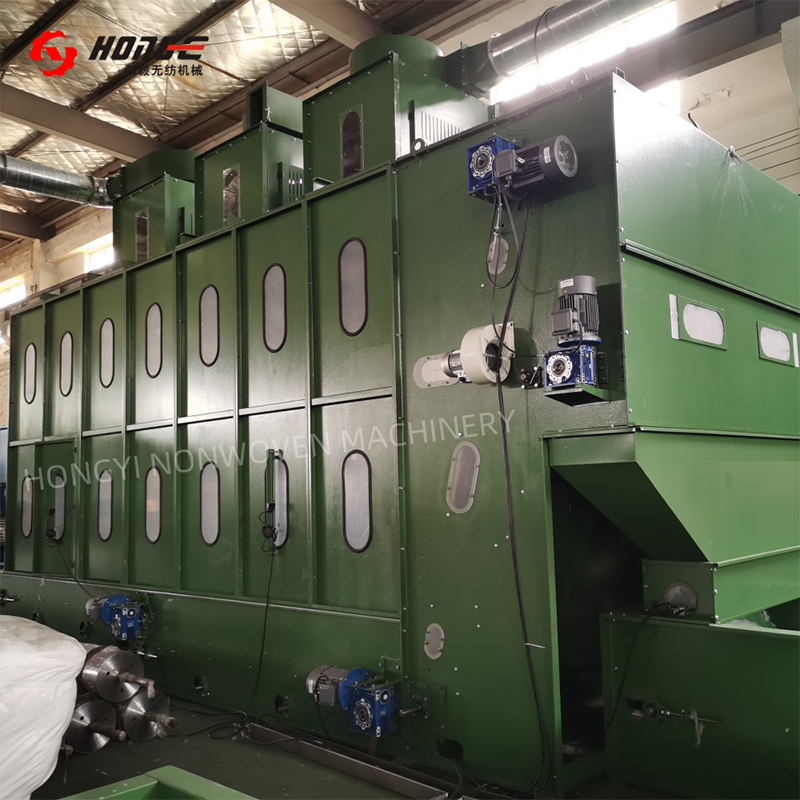 Leverancier van niet-geweven grote kamerblendermachines | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. is een Chinese leverancier en fabrikant van niet-geweven grote kamerblendermachines. 15–37m³, CE-gecertificeerd... Bekijk Product →
Kun jij bewijzen dat de mix goed genoeg is?
De mate van vermenging wordt altijd gemeten aan de hand van variatie, niet aan de hand van het gemiddelde. Een lijn kan binnen een uur de beoogde mengverhouding bereiken en toch slechte stof produceren, omdat de mix gemiddeld correct was, maar ongelijkmatig in elk tijdsbestek van twee minuten. Dit is de reden waarom de belangrijkste maatstaf de variatiecoëfficiënt (CV) van de mengverhouding is, idealiter gemeten over korte baanlengtes.
In de praktijk gebruiken fabrieken vier controleniveaus:
| Methode | Wat het meet | Typisch acceptatieniveau |
|---|---|---|
| Visuele webinspectie | Strepen, schaduwplekken, klonten | Geen zichtbare strepen of kleuraggregaten onder standaardverlichting |
| Balenafleg- en weegregistratie | Nauwkeurigheid van verhoudingen op lange termijn | Hoofdcomponent binnen /-1,5% van doelstelling per dienst |
| Analyse van laboratoriummengsels | Werkelijk vezelgehalte per gewicht | Binnen /-2% van het recept voor elk onderdeel |
| Online sensoren (NIR, kleur) | Variatie op korte termijn op internet | CV van 3% of minder over 100 m stof |
Wanneer u een nieuwe menglijn evalueert, vraag dan de leverancier om CV-gegevens, niet alleen om capaciteitscijfers. Vraag ook om een testrun die een realistisch worstcasescenario simuleert, zoals het overschakelen van een donkere naar een lichte kleur, omdat het zuiveringsgedrag van de blender net zo belangrijk is als de nauwkeurigheid in stabiele toestand. Dit is een veel voorkomende aanbestedingsvalkuil, en deze is goedkoper te ontdekken tijdens acceptatietests dan tijdens de productie.
Waarom het mixen nog steeds niet lukt tijdens de productie
Zelfs goed ontworpen lijnen verliezen de mengkwaliteit. Veldervaring met niet-geweven planten wijst op een klein aantal herhaalbare oorzaken. Het geschatte aandeel van elke oorzaak in typische gevallen van probleemoplossing wordt hieronder weergegeven; de percentages zijn illustratief en gebaseerd op de verdeling die gewoonlijk in dienstdocumenten wordt aangetroffen, in plaats van op een gepubliceerde standaard.
- Onvoldoende opening (35%)
- Wegen errors (25%)
- Korte mengtijd (20%)
- Slechte baallegging (12%)
- Opbouw en slijtage (8%)
- Onvoldoende opening. Wanneer de opening van de baal of de fijne opening bij een hoge doorvoer onvoldoende is, ontvangt de blender plukjes die te groot zijn, en geen enkele blender kan een uniforme mix maken uit ongelijke bouwstenen.
- Wegen and metering errors. Schuivende weegschalen, geblokkeerde vezelgoten en pneumatisch transport dat vezels tegen meetapparatuur drukt, verstoren allemaal het gewichtssignaal. Deze fouten hebben de neiging om intermitterend te zijn, waardoor ze moeilijker te detecteren zijn dan een constante offset.
- Korte mengtijd. Operators verhogen de doorvoer en verminderen geleidelijk de vulcyclus van de kamer totdat het product strepen begint te vertonen. De oplossing is om de gemeten verblijftijd in de blender binnen het door de fabrikant aanbevolen venster te houden.
- Slechte baalligging. Veel natuurlijke vezels verschillen in fijnheid, lengte en vochtigheid; als het aanlegplan deze verschillen niet gelijkmatig spreidt, ontstaat er op de korte termijn een variatie in de verhoudingen.
- Opbouw en slijtage. Vezelophopingen in kanaalhoeken en op versleten roosters komen uiteindelijk los als sluds, waardoor lokale klonten in het web ontstaan.
Wat u moet controleren voordat u mengapparatuur koopt
Mengapparatuur wordt zelden als één machine gekocht; het wordt gekocht als onderdeel van een lijn en de keuze moet worden gemaakt op basis van de uiteindelijke stofvereisten. Houd deze punten op de checklist:
- Aantal componenten en verhoudingsbereik. Een tweecomponentenlijn met stabiele verhoudingen kan een eenvoudige kamer gebruiken; een lijn die regelmatig van recept wisselt, heeft een flexibelere dosering en sneller zuivering nodig.
- Vezelvorm. De lengte van de nietjes, denier, krimp en bulkdichtheid veranderen hoe plukjes openen en hoe ze door kanalen stromen. Een machine die geschikt is voor een polyesterstapel van 6 denier kan zich anders gedragen met een vezel met een hoge loft en een lage dichtheid.
- Doorvoer. Het blendervolume moet overeenkomen met de lijnsnelheid. De meeste mengkamers zijn ontworpen voor een verblijfsduur van 10 tot 30 minuten; als een leverancier veel minder prijsgeeft, vraag dan naar het verwachte CV bij volledige doorvoer.
- Automatisering en data. Weegbanden, frequentieregelaars en PLC-recepten maken van een mechanische blender een herhaalbaar procesinstrument.
- Reinigbaarheid. De kleurwisseltijd is afhankelijk van gladde binnenoppervlakken, toegankelijke reinigingsdeuren en de mogelijkheid om de kamer snel te zuiveren.
Voor het continu mengen van twee of drie componenten is er een speciale vezel mengmachine combineert een weeg- of volumetrische voeding met actieve mengelementen, zodat het mengsel gehomogeniseerd wordt terwijl het richting de kaart beweegt. Deze configuratie is geschikt voor lijnen die een stabiele mix nodig hebben in een compacte footprint.
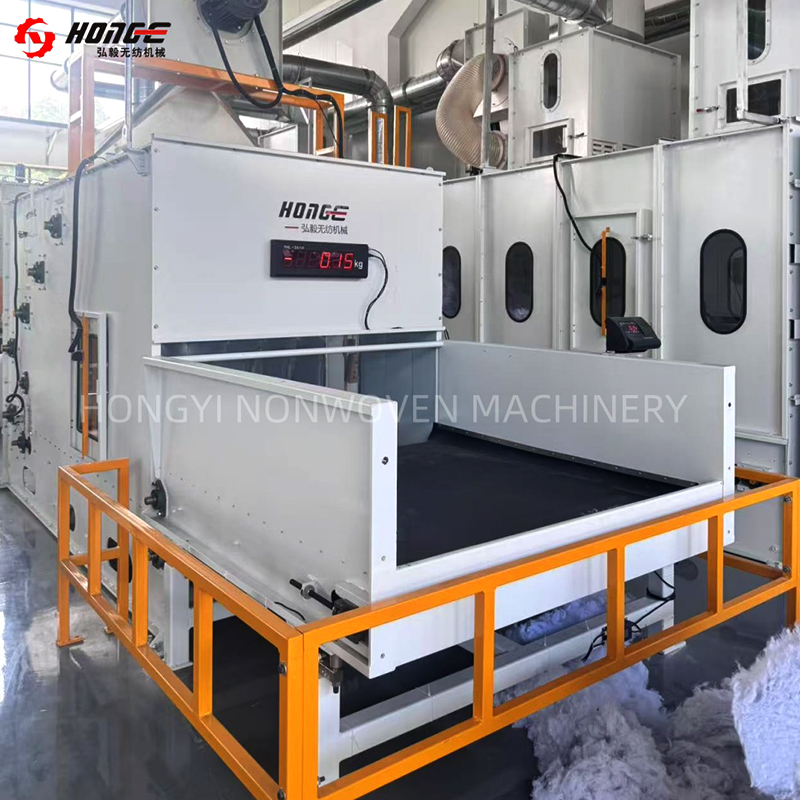 Leverancier en exporteur van vezelmengmachines | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. is een Chinese leverancier en fabrikant van vezelmengmachines. Proportioneel wegen, CE-gecertificeerd... Bekijk Product →
Evalueer naast de machine zelf ook de leverancier. Een fabrikant met meer dan 20 jaar ervaring op het gebied van non-woven machines en meerdere installaties in het buitenland zal u tijdens de inbedrijfstelling waarschijnlijk ondersteunen met procesaanbevelingen, referentielijnen en reserveonderdelen. Vraag naar de dichtstbijzijnde referentie-installatie die een product draait dat vergelijkbaar is met het uwe, en controleer het blend-CV dat u bij volledige doorvoer kunt verwachten.
Veelgestelde vragen over het mengen van vezels
Wat is het verschil tussen een vezelmengmachine en een grote kamerblender?
Een grote kamerblender werkt in een batch-achtige cyclus: hij bouwt verticale lagen op en snijdt deze vervolgens door, waarbij variaties over een periode van minuten worden gemiddeld. Een vezelmengmachine mengt continu in één keer, met behulp van mengelementen of luchtstroom, en wordt meestal na de weegsectie geplaatst. Veel lijnen gebruiken beide: één voor het middelen, één voor de uiteindelijke homogenisatie.
Hoeveel verblijftijd in de blender is voldoende?
Het hangt af van het aantal componenten en de getolereerde CV, maar 10 tot 30 minuten is een gebruikelijk ontwerpbereik voor niet-geweven lijnen. Als de kamer minder dan 10 minuten maximale doorvoer levert, test dan de blend-CV voordat u het ontwerp accepteert.
Kunnen gerecyclede vezels in dezelfde apparatuur worden gemengd?
Ja, maar gerecyclede vezels moeten extra worden geopend voordat ze de blender ingaan, omdat ze verstrikt zijn en harde deeltjes kunnen bevatten. Een voorfijnopener stroomopwaarts vermindert het risico op klonters en beschermt de doseerapparatuur. De mengverhouding van gerecycleerde inhoud moet ook worden gecontroleerd, omdat de bulkdichtheid ervan meer varieert dan die van nieuwe vezels.
Waarom verschijnen strepen pas na een kleurverandering?
Resterende vezels uit het vorige recept blijven achter in kanalen, kamerhoeken en op roosteroppervlakken. Tijdens het volgende recept komt het geleidelijk vrij en verschijnt het als strepen. Leidingen die regelmatig van kleur wisselen, moeten worden ontworpen met een glad kanaalinterieur, snelreinigingskamers en toegankelijke reinigingsdeuren.
Het mengen van vezels is niet het meest ingewikkelde onderdeel van een non-woven lijn, maar het is wel het onderdeel dat bepaalt of de rest van de lijn optimaal kan functioneren. Wanneer het volgende kwaliteitsprobleem zich voordoet, controleer dan eerst het mengsel. Het baaluiteinde van de lijn vertelt u meestal wat het uiteinde van de wikkelaar gaat produceren.


