

Als uw doel een vernaald geotextiel van 500 g/m² is, zal een thermisch gebonden lijn gebouwd voor watten van 80 g/m² dit niet economisch opleveren. Kies het productieproces van niet-geweven stoffen vanaf het eindproduct achteruit: vezeltype, gewicht, breedte, hechtmethode, snelheid en kwaliteitstolerantie. Het vergelijken van machineprijzen eerst is een veelgemaakte fout. Een veiligere volgorde is: de stofspecificatie definiëren, het procestraject afstemmen, de lijn op maat maken en vervolgens offertes aanvragen.
Deze gids behandelt naaldvilt-, thermisch gebonden, airlaid- en spunbond-routes. Het laat zien waar kosten en risico's meestal verschijnen. Als u uw eindgebruik al kent, begin dan met de vergelijkingstabel.
Begin met de specificatie van de afgewerkte stof
Noteer zes cijfers: vezeltype, mengverhouding, doelgewicht (g/m²), breedte (mm), lijnsnelheid (m/min) en hechtingsmethode. Voeg de kritische toleranties toe: dikte, treksterkte in machine- en dwarsrichting, rek, luchtdoorlaatbaarheid en krimp. Een geotextiel kan een gewichtsvariatie van 10% accepteren; een medisch doekje of autobekleding mag dat niet.
Conclusie: kies het proces dat voldoet aan de strengste kritische specificatie. Als trek in dwarsrichting van cruciaal belang is, zijn kruislapping en naalddichtheid belangrijker dan de maximale snelheid. Als zachtheid en volume van cruciaal belang zijn, kan thermische binding het zware naaldwerk verslaan.
Vergelijk de belangrijkste niet-geweven procesroutes
Gebruik deze tabel om routes te elimineren die uw product niet kunnen bereiken. Het is een filter, geen machinecitaat.
| Procestraject | Typische vezels | Webvorming | Verbindingsmethode | Gemeenschappelijke producten | Belangrijkste beperking |
|---|---|---|---|---|---|
| Gekaarte naaldpons | PET, PP, wol, jute, gerecyclede vezels | Kaarden en kruislings lappen | Mechanisch naaldponsen | Geotextiel, vilt, tapijtrug, autobekleding, schoonmaakdoekje | Zwaar naaldwerk kan de zachtheid en luchtdoorlaatbaarheid verminderen |
| Thermisch gebonden | Tweecomponenten PET/PP, gemengde vezels | Kaarden en kruislings lappen | Heteluchtoven of kalender | Watten, vulling, isolatie, hygiënelagen | Vezels moeten een thermische bindmiddelcomponent bevatten |
| Luchtgelegd | Pulp, korte vezels, gerecycled afval | Luchtvorming | Latex, thermisch of naaldpons | Afvalvilt, absorberende pads, filtratie | Luchtstroom- en stofbeheersing zorgen voor extra complexiteit |
| Spingebonden of smeltgeblazen | Polymeerchips, voornamelijk PP | Directe extrusie | Thermische kalander of zelfhechtend | Medische stof, hygiëne, filtratie | Afhankelijkheid van polymeerkwaliteit en hoge kapitaalinvoer |
Als uw product duurzaam vilt is voor wegen, meubels of auto's, is naaldprikken meestal de eerste manier om te onderzoeken. Als uw product zachte watten voor beddengoed of kleding is, verdient thermische binding een nadere beschouwing. Als u gerecyclede of afvalvezels verwerkt, kan airlaid de vraag naar vezellengte verminderen, maar het vereist een sterke controle van de stof- en luchtstroom.
Stem de vezelvoorbereiding af op het proces
De vezelkeuze bepaalt wat de lijn moet doen vóór de baanvorming. Lange stapelvezels moeten voorzichtig worden geopend en gemengd om breuk te voorkomen. Korte en gerecyclede vezels hebben een agressievere opening nodig. Als de mengverhouding meer dan 2-3% varieert, veranderen het gewicht en de sterkte. Vezelvoorbereiding bepaalt de stabiliteit van het hele proces.
Een grote kamerblender mengt meerdere vezels in batches; een vezelmengmachine maakt de verhouding glad vóór het kaarden. Lees voor achtergrondinformatie deze handleiding voor de non-woven blendermachine met grote kamer .
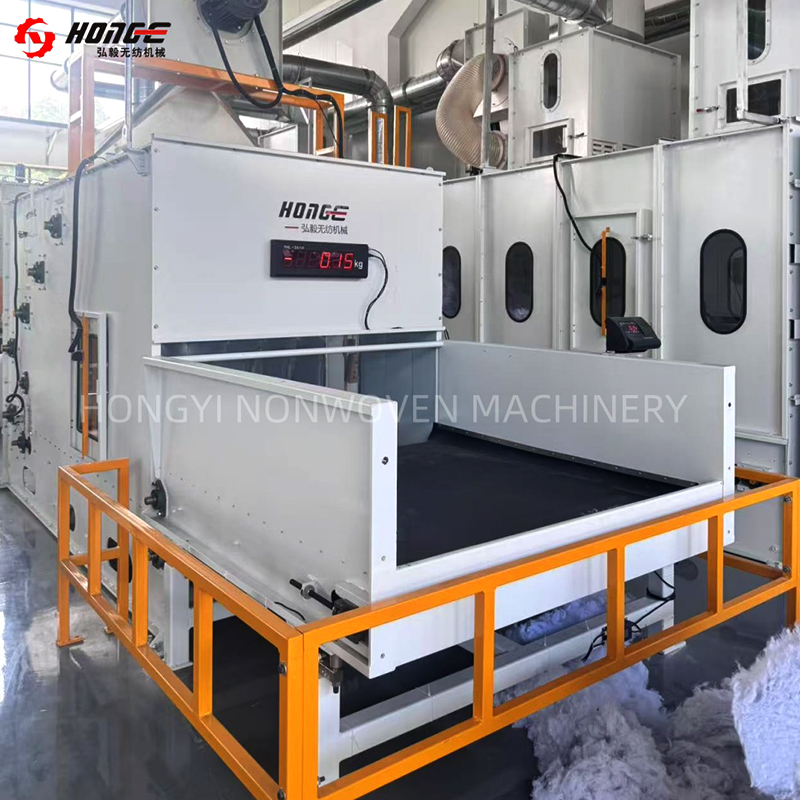 HYHM-vezelmengmachine voor het openen en mengen van niet-geweven stoffen Het opent de in balen verpakte vezels vooraf en weegt ze proportioneel voordat ze worden gekaard, waardoor de mengverhoudingen na het mengen in de kamer soepeler verlopen. Bekijk Product →
Vraag de leverancier om uw daadwerkelijke baalmix te testen, en niet een standaardmonster van nieuwe vezels. Vezellengteverdeling, vocht en olie-afwerking veranderen het kaartgedrag.
Kies voor Webformatie en Samen Bonding
Kaarden produceert een dun web met vezels die grotendeels in de machinerichting zijn uitgelijnd. Cross lepping vouwt het web om gewicht en dwarsrichtingsterkte op te bouwen. Naaldponsen verstrikt vezels mechanisch. Een hogere naalddichtheid verhoogt de sterkte, maar verlaagt gewoonlijk de luchtdoorlaatbaarheid en zachtheid. De juiste balans komt voort uit een proefmatrix.
Voor naaldponslijnen controleert u het baangewicht per laag, het aantal ronden en de ponsfrequentie. Slechte rondecontrole zorgt voor dikke en dunne banden die zwakke plekken worden. Voor thermisch gebonden lijnen bepalen de oventemperatuur, de luchtsnelheid en de verblijftijd de hechting.
 HYPW Cross Lapper voor gelijkmatige non-woven webvorming Het vouwt en legt gekaarde banen gelijkmatig op het gewenste gewicht en de beoogde dikte voordat er wordt genaaid of thermisch gebonden, waardoor een uniforme overlapcontrole wordt ondersteund. Bekijk Product →
Vraag om een procesvenster, niet om één instelling. Bijvoorbeeld 200-600 g/m² bij 2-8 m/min met 80-250 ponsen/cm². Een smal venster betekent minder flexibiliteit; een breed raam vereist kwaliteitscontroles aan beide uiteinden.
Stel capaciteit, breedte en snelheid vóór prijs in
Capaciteit is niet alleen de lijnsnelheid. Gebruik deze ruwe formule:
- Jaarlijkse productie (kg) = gewicht (g/m²) × breedte (m) × snelheid (m/min) × 60 × bedrijfsuren × efficiëntie.
- Deel gram door 1000 om kilogram te krijgen.
- Gebruik een efficiëntie van 70-85% voor een nieuwe lijn, niet het theoretische maximum.
Voor 1.200 ton per jaar van 300 g/m² vilt op een breedte van 2,5 m, vereisen 6.000 uur bij 80% efficiëntie ongeveer 5,6 m/min. Een machine die alleen op lichte stof snelheid bereikt, zal op zware stof het doel niet halen. Ook de breedte doet er toe: als het eindproduct na krimp 3,2 m nodig heeft, kan een lijn van 2,5 m niet leveren.
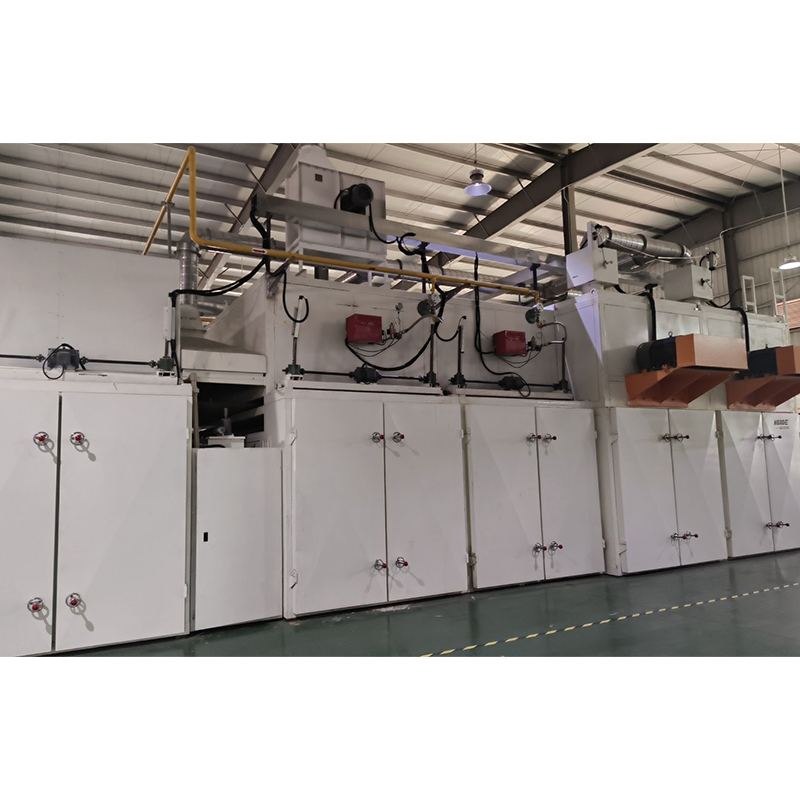 HYHX-oven van niet-geweven stof voor thermische hechting en warmte-instelling Het thermisch verbinden van kruislings overlappende banen door penetratie van hete lucht, waardoor dikke, thermisch hechtende watten ontstaan; werkbreedte tot 5000 mm en warmteinstelling tot 220°C. Bekijk Product →
Snijafval en randkwaliteit horen bij de berekening. Snijden vóór de rand en betrouwbaar opwikkelen kunnen enig verlies compenseren, vooral op dik vilt.
Beoordeel de kwaliteitscontrole en acceptatietests
Maak overeenstemming over acceptatietests voordat u ondertekent. Voor naaldviltstof: testgewicht, dikte, treksterkte in beide richtingen, rek en luchtdoorlatendheid. Voeg voor thermisch gebonden stof krimp, delaminatie en oppervlakte-uniformiteit toe. Controleer voor luchtgelegd afvalvilt de dichtheidsvariatie en het stof.
Gebruik een bemonsteringsplan, niet één eindmonster. Neem de eerste 72 uur drie monsters per ploegendienst, daarna één per ploegendienst na stabiele productie. Als het contract ±5% gewicht zegt, vraag dan hoe de lijn dat doel vasthoudt wanneer het vezelvocht verandert.
Gebruik een eenvoudige kostencontrole
De aankoopprijs is slechts een deel van de levensduurkosten. De onderstaande grafiek is illustratief, maar vezels en energie domineren meestal. Arbeid en onderhoud zijn afhankelijk van automatisering en lokale lonen.
Vraag bij het vergelijken van offertes naar de aangesloten belasting, de vraag naar perslucht en het verbruik van reserveonderdelen. Een lijn met een lager energieverbruik per kilogram kan vooraf meer kosten en minder over drie jaar. Vraag ook naar de automatiseringsmogelijkheden: automatische dosering, spanningscontrole en receptopslag verminderen verspilling en bedieningsfouten.
Voer een kleinschalige proef uit voordat u zich volledig engageert
Een proef is de goedkoopste manier om het risico te verminderen. Voer uw vezel, doelgewicht en breedte uit op lage, gemiddelde en hoge snelheid. Registreer instellingen en testresultaten. Het doel is om het stabiele venster te vinden, niet om te bewijzen dat de machine kan werken.
Typisch resultaat: gemiddelde snelheden houden het gewicht en de treksterkte het beste vast. Topsnelheid kan een goed gewicht opleveren, maar een zwakke dwarsrichtingsterkte. Bij de laagste snelheid kan het web te veel worden doornaald. Gebruik proefgegevens om gegarandeerde prestaties in te stellen, niet de maximale snelheid in de brochure.
Veelgemaakte fouten bij het kiezen van een proces
- Kies op prijs voordat u de stofspecificatie definieert.
- Testgegevens van nieuwe vezels gebruiken voor een project met gerecyclede vezels.
- Het negeren van sterkte in dwarsrichting wanneer een evenwichtige treksterkte vereist is.
- Eén snelheidsnummer accepteren zonder gewicht en breedte.
- Energie, perslucht en reserveonderdelen vergeten wat betreft de levensduurkosten.
- Acceptatietests buiten het contract laten.
Veelgestelde vragen
Wat is het beste non-woven productieproces voor vilt?
Voor duurzaam vilt is een gekaarde naaldvilt meestal het beste startpunt. Het kan PET-, wol-, jute- en gerecyclede mengsels verwerken en kan zware gewichten bereiken. Thermische binding is beter wanneer zachtheid en volume belangrijker zijn dan mechanische sterkte.
Hoe kies ik tussen naaldprikken en thermisch verlijmen?
Vraag of de vezel door hitte kan worden gebonden en of het product een hoge treksterkte of een hoge loft nodig heeft. Naaldpunch geeft mechanische sterkte en duurzaamheid. Thermische binding geeft zachtheid en stabiele dikte, maar heeft een thermische bindvezel nodig.
Kan één lijn meerdere non-woven producten produceren?
Ja, binnen de perken. Een lijn kan een reeks gewichten en mengsels verwerken als de kaart-, cross-lapper- en bondingsectie geschikt zijn voor de zwaarste en lichtste producten. Test het procesvenster; neem het niet aan.
Wat moet ik opnemen in een proefaanvraag voor een leverancier?
Geef het vezeltype, de mengverhouding, het doelgewicht, de breedte, de vereiste treksterkte en rek en de uiteindelijke toepassing op. Vraag testresultaten op met drie snelheden en een schriftelijk procesvenster.
De betrouwbare manier om een productieproces voor niet-geweven stoffen te kiezen, is door te beginnen met de stof, de procesroute te filteren, de lijn te dimensioneren met berekeningen met reële capaciteit en te verifiëren met een proef. Prijs komt na deze stappen.
Voor naaldvilt, thermisch hechten of luchtgelegd afvalvilt kunt u de volledige uitrustingsketen vergelijken, van openen en mengen tot opwinden en snijden. Lees meer over non-woven machineoplossingen en definieer de specificatie voordat u een definitieve offerte aanvraagt.


